冲压分板机是一种利用专用模具冲压方式,将拼板形式的电路板(PCB 或 FPC)快速分离成单个单元的电子制造设备。
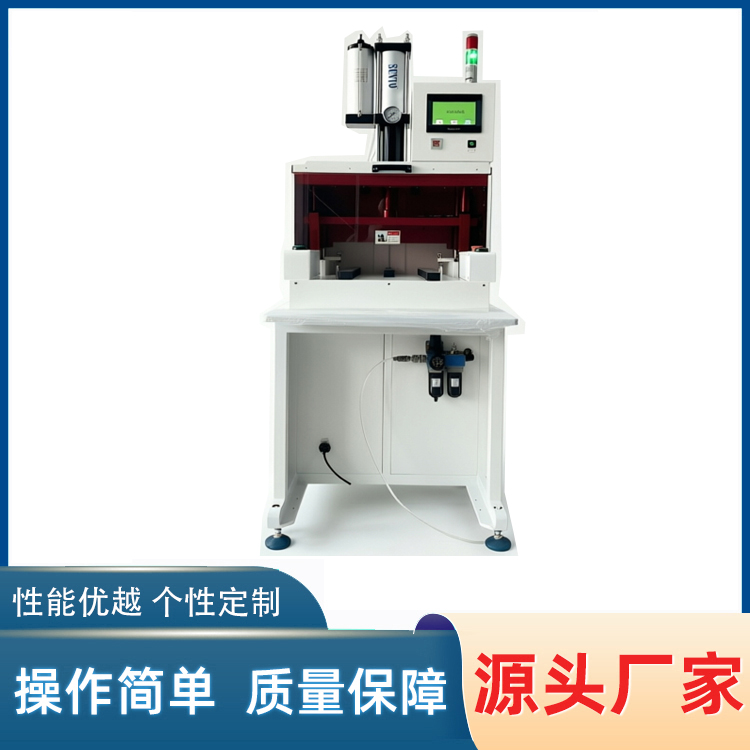
那么,关于采购冲压分板机避坑要点有哪些,大家知道吗?
一、设备驱动选型坑
1. **液压机型尽量不要用于无尘车间**,油管老化渗油会污染洁净室;优选**气动增压缸**(通用大批量)或**伺服电缸**(低应力,板上有 MLCC、晶振等易碎元件首选)。
2. 确认压力可控:伺服机要可调节压力、速度;增压缸要确认增压缸品牌,杂牌增压缸压力波动大,出现冲不断或者冲击力过大导致元件暗裂。
3. 确认设备吨位:吨位不是越大越好;吨位过大冲击应力大,容易造成 PCB 微裂,按板材厚度、拼板轮廓计算选型。
二、应力与产品品质坑
1. **必须先做样品试冲验证**,不能只看设备参数。试冲后除外观检查,还要重点检查:PCB 基材发白、微裂纹、元件暗裂、焊点开裂;有陶瓷电容建议做应力测试。
2. 拼板设计预留安全距离:元器件距离冲切轮廓≥1mm;高密度元件板不适合冲压分板。
3. 冲切毛刺要求:合同写明毛刺上限(一般≤0.05mm);毛刺超标会刮伤产品、产生粉尘。
三、模具相关大坑
1. **模具材质约定**:常规模具用 Cr12MoV;大批量耐磨需求可选 SKD11。写明预期模次寿命(普通≥10 万冲次)。
2. 明确模具归属、开模费、改模收费:很多设备商设备低价,改模、修模高价。产品改版、拼板变更的收费标准白纸黑字写进合同。
3. 模具结构:脱料结构很关键,脱料不良会顶弯 PCB、卡板;FPC 软板要加强脱料保护。
4. 验收:模具交付要连续试冲几百片,稳定性合格才算模具验收完成。
四、定位、精度与结构
1. 简单规则板:机械定位;异形板、高精度产品,需要**视觉定位**,确认相机品牌、重复定位精度(一般 ±0.05~0.1mm)。
2. 工作台推拉结构:推拉顺畅,无间隙晃动;长期生产晃动会导致偏位、冲坏产品。
3. 无尘车间额外要求:设备机架阳极氧化铝型材;机身做防尘,减少产尘;不要容易掉漆的碳钢喷涂结构。
五、安全配置
1. 强制要求:**安全光栅 + 安全门联锁 + 双手启动按钮**,缺一不可,防止压手工伤。
2. 急停按钮、故障报警:卡板、压力异常要有报警提示。
六、车间环境适配
1. 噪音:冲压冲击噪音较大,万级车间评估降噪方案;必要加装隔音罩。
2. 粉尘:冲压本身几乎无切削粉尘,但冲切产生的微小板屑,设备要带集尘接口。
3. 气源:气动款需要稳定干燥压缩空气,要配套气源处理三联件;气源不稳会造成压力波动。
七、合同、验收、售后条款
1. 验收分两阶段:**空机验收 + 连续量产试生产验收**,连续冲数千片,稳定达标才算验收通过,不要只试几片样品就验收。
2. 质保:设备整机质保,增压缸 / 伺服缸、传感器等易损件单独约定质保期限;模具一般不属于整机质保,约定模具保修范围(正常磨损除外)。
3. 培训:现场操作、模具拆装、日常保养培训;交付设备操作手册 + 电气图纸。
4. 备件清单:确认易损件(密封圈、传感器、弹簧)是否附带,备件报价。
5. 交付物:设备合格证、校准报告。






